CNC铣削件与结构件加工
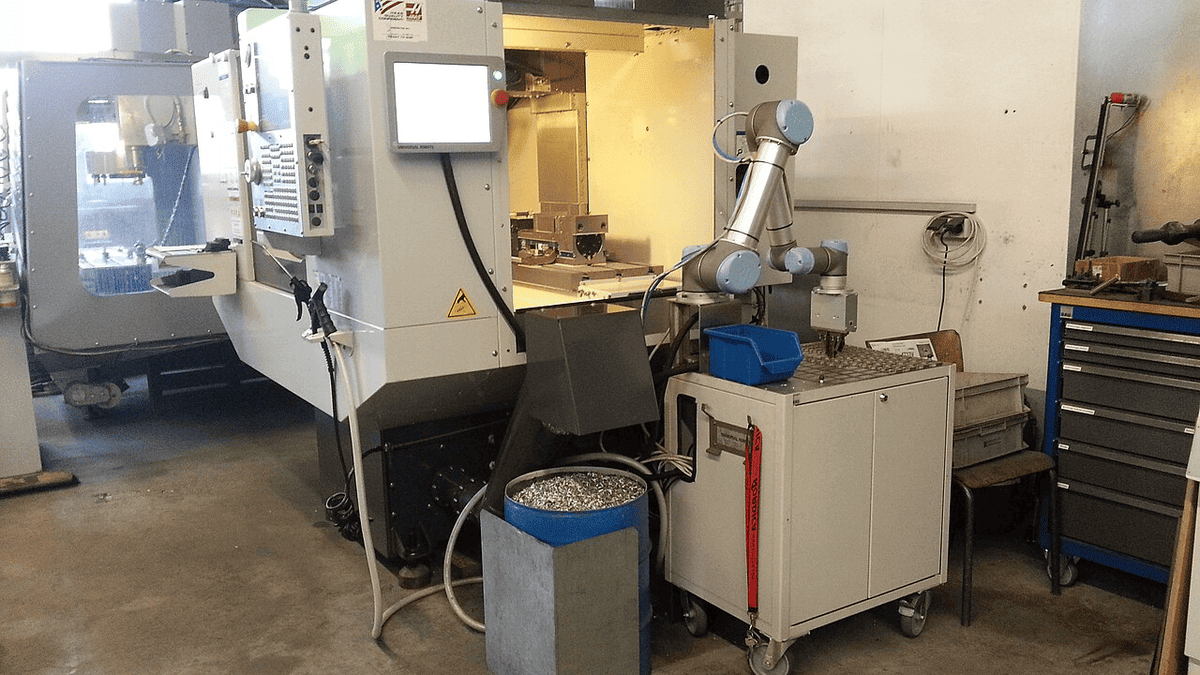
铣削车间现有 3 轴加工中心 9 台、四轴转台 2 台,最大加工行程 800×500×400 mm。
01
CNC铣削件的工艺分工
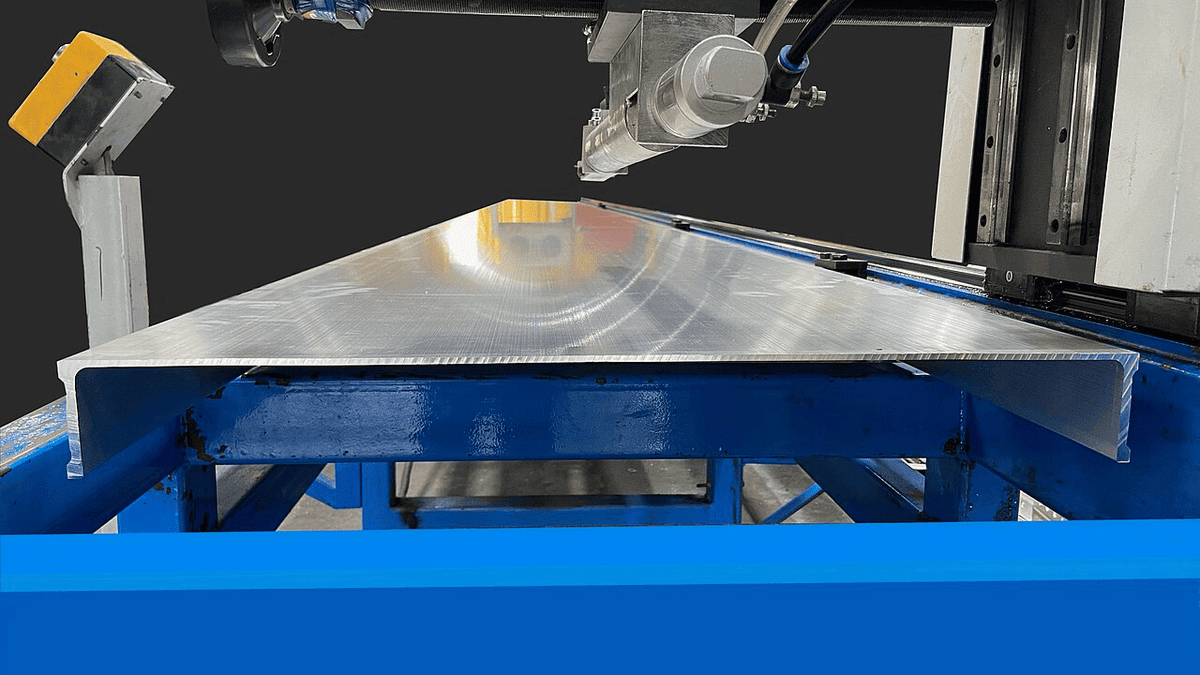
板类件用真空吸盘加侧顶定位,薄板变形量控制在 0.03 mm 以内,一次装夹完成正面型腔与外形轮廓。
四轴转台用于多面体零件,A 轴分度 0.001°,一个程序连续加工 4 个面,累计角度误差不超过 0.02°。
铣削后按图做去毛刺、倒角与喷砂,铝件可转阳极氧化,膜厚 12–15 μm。
批量 300 件以内 9 天交付,含氧化等外协工序另加 3 天。
02
本类三个详情页
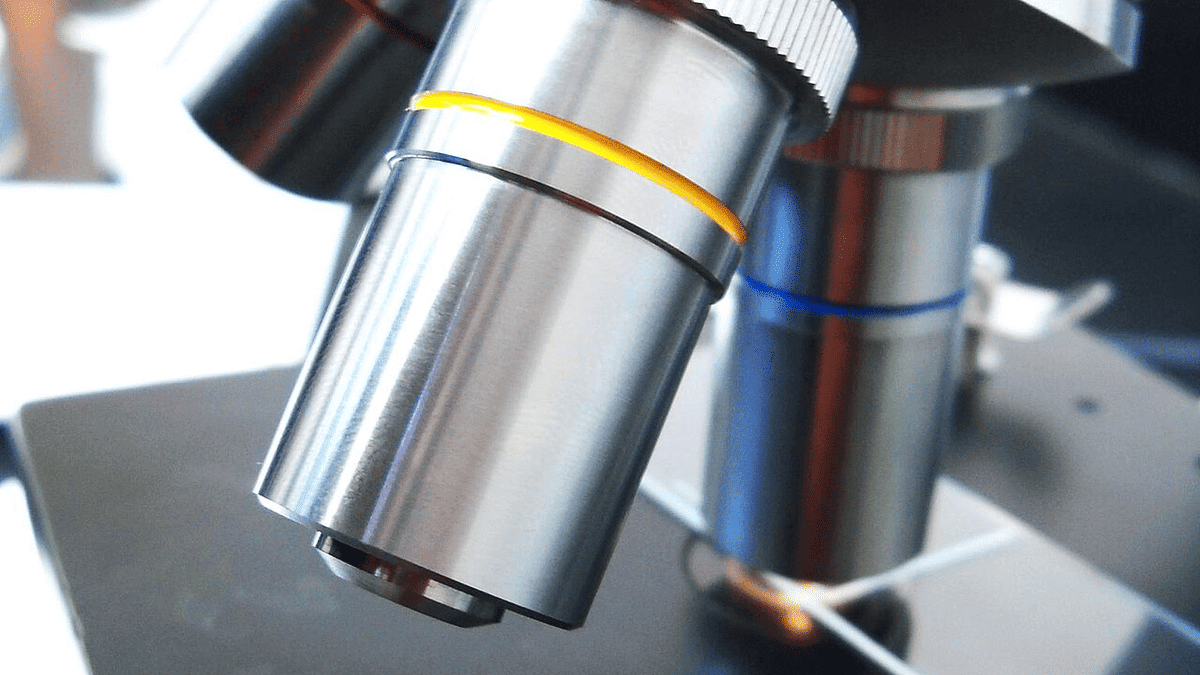
同类其他结构可参考:铝合金精密结构件(6061-T6)自动化设备精密零部件光学仪器精密金属零件。图纸不同也能按同一工艺路线评估,4 小时内回复可制造性意见。