走心机微型精密零件
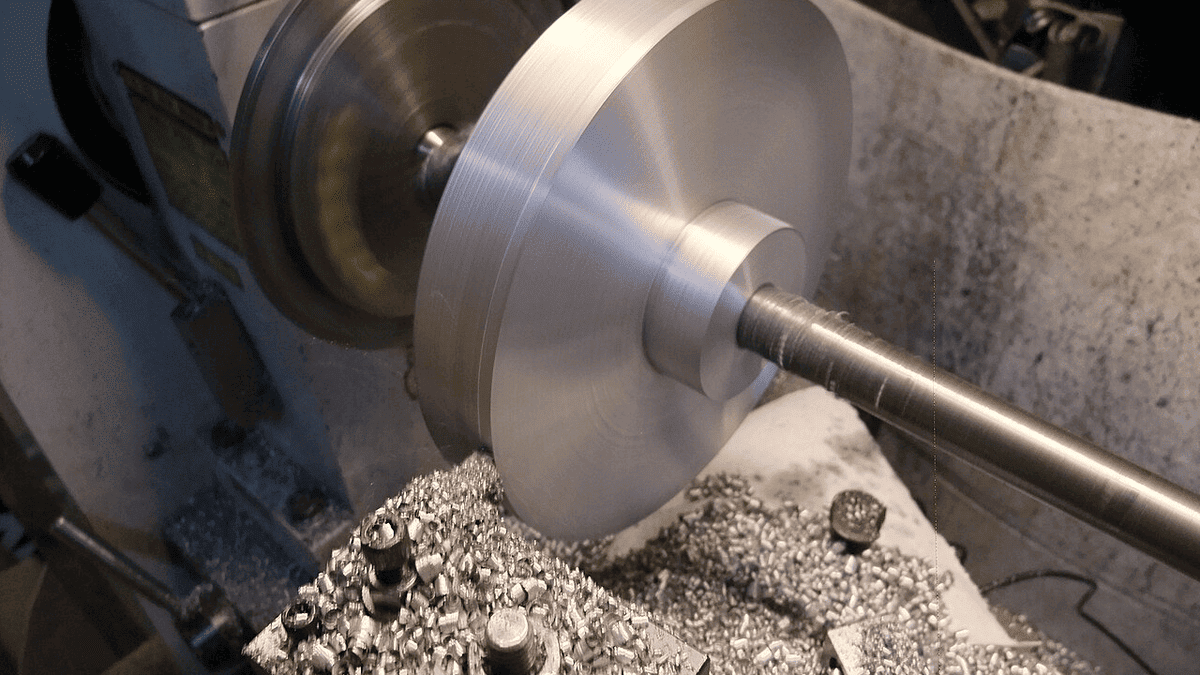
微型件的夹持变形比切削本身更影响精度,缘利五金用 3 台 12 轴走心机配导套加工,φ2 轴件的圆度可做到 0.004 mm。
导套与送料
走心机靠导套在刀具切削点附近支撑棒料,φ2 件用 0.002 mm 间隙的硬质合金导套,棒料直线度需在 0.05 mm/100 mm 以内。
送料长度误差控制在 ±0.03 mm,否则端面会留下 0.1 mm 的台阶,装配时直接顶不到位。
细长件的变形控制
长径比超过 8 的轴件分两次走刀,第一次留 0.15 mm 余量,第二次用跟刀架支撑,φ2×40 mm 件的弯曲量小于 0.01 mm。
切断刀用 0.8 mm 宽的刀片配双面倒角,切口毛刺高度不超过 0.05 mm,免去后的手工去毛刺。
常规加工参数
| 项目 | 范围或指标 |
|---|---|
| 加工直径 | φ1.5 mm – φ20 mm |
| 加工长度 | 3 mm – 120 mm |
| 尺寸公差 | ±0.005 mm,批量稳定 ±0.008 mm |
| 圆度 | 0.004 mm(φ2 以下) |
| 单件节拍 | 18 – 35 秒 |
| 适用批量 | 月用量 5000 件以上更经济 |
| 月产能 | 微型件 60 万件 |
| 首件交期 | 7 个工作日 |
适用场合
微型减速电机输出轴
输出轴 φ2.5、长 28 mm,装配 0.3 mm 模数的塑料齿轮,轴径公差按 h6 控制才能压装不裂。月供货 12 万件。
电子烟金属气道管
气道管内孔 φ3.2,壁厚 0.6 mm,走心机一次完成内外圆与两端倒角,内壁粗糙度 Ra 1.6 μm 减少积碳。
连接器插针基座
基座外径 φ4.8,带 0.5 mm 台阶与两道环槽,环槽间距公差 ±0.03 mm,每件重 2.1 g,单批 5 万件。
交付周期
首件 7 个工作日,含 100 件试产。月用量 5 万件以上按 12 天一批滚动交付,首批可拆成 2 万件起订。
售后条款
微型件按 GB/T 2828.1 一般检验水平 II 抽样,AQL 0.4。运输用防静电泡棉分格包装,到货发现压伤的按件补发。
选型建议
长径比超过 10 的件建议留中心孔以便二次支撑;对圆度要求 0.005 mm 以内的件不要选自动车床,走心机的导套支撑是必要前提。壁厚 0.5 mm 以下的管件优先考虑无缝管坯,实心料掏空容易振刀。
客户为什么选这里
- 3 台走心机专做小件,不与被大件挤占排产,月用量 60 万件的产能单独核算。
- 导套按棒料实测外径配磨,每换一批棒料重配一次,不拿通配导套凑精度。
- 小件用分格泡棉加防静电袋包装,运输压伤率控制在 0.3% 以内,比散装低一个量级。